超六类网线与水晶头匹配安装规范及常见误区解析
超六类水晶头压接失败?问题往往不在“手气”
在机房或家庭弱电改造中,我们常遇到这样的场景:明明买的是六类或超六类网线,配的也是所谓“超六类水晶头”,但用测试仪一测,要么是串扰超标,要么是回波损耗不过关。很多师傅第一反应是“手气差”,重新再打一遍,结果依旧。这其实不是手气问题,而是匹配规范出了问题——超六类线缆的物理特性,与传统五类水晶头的适配逻辑已经完全不同。
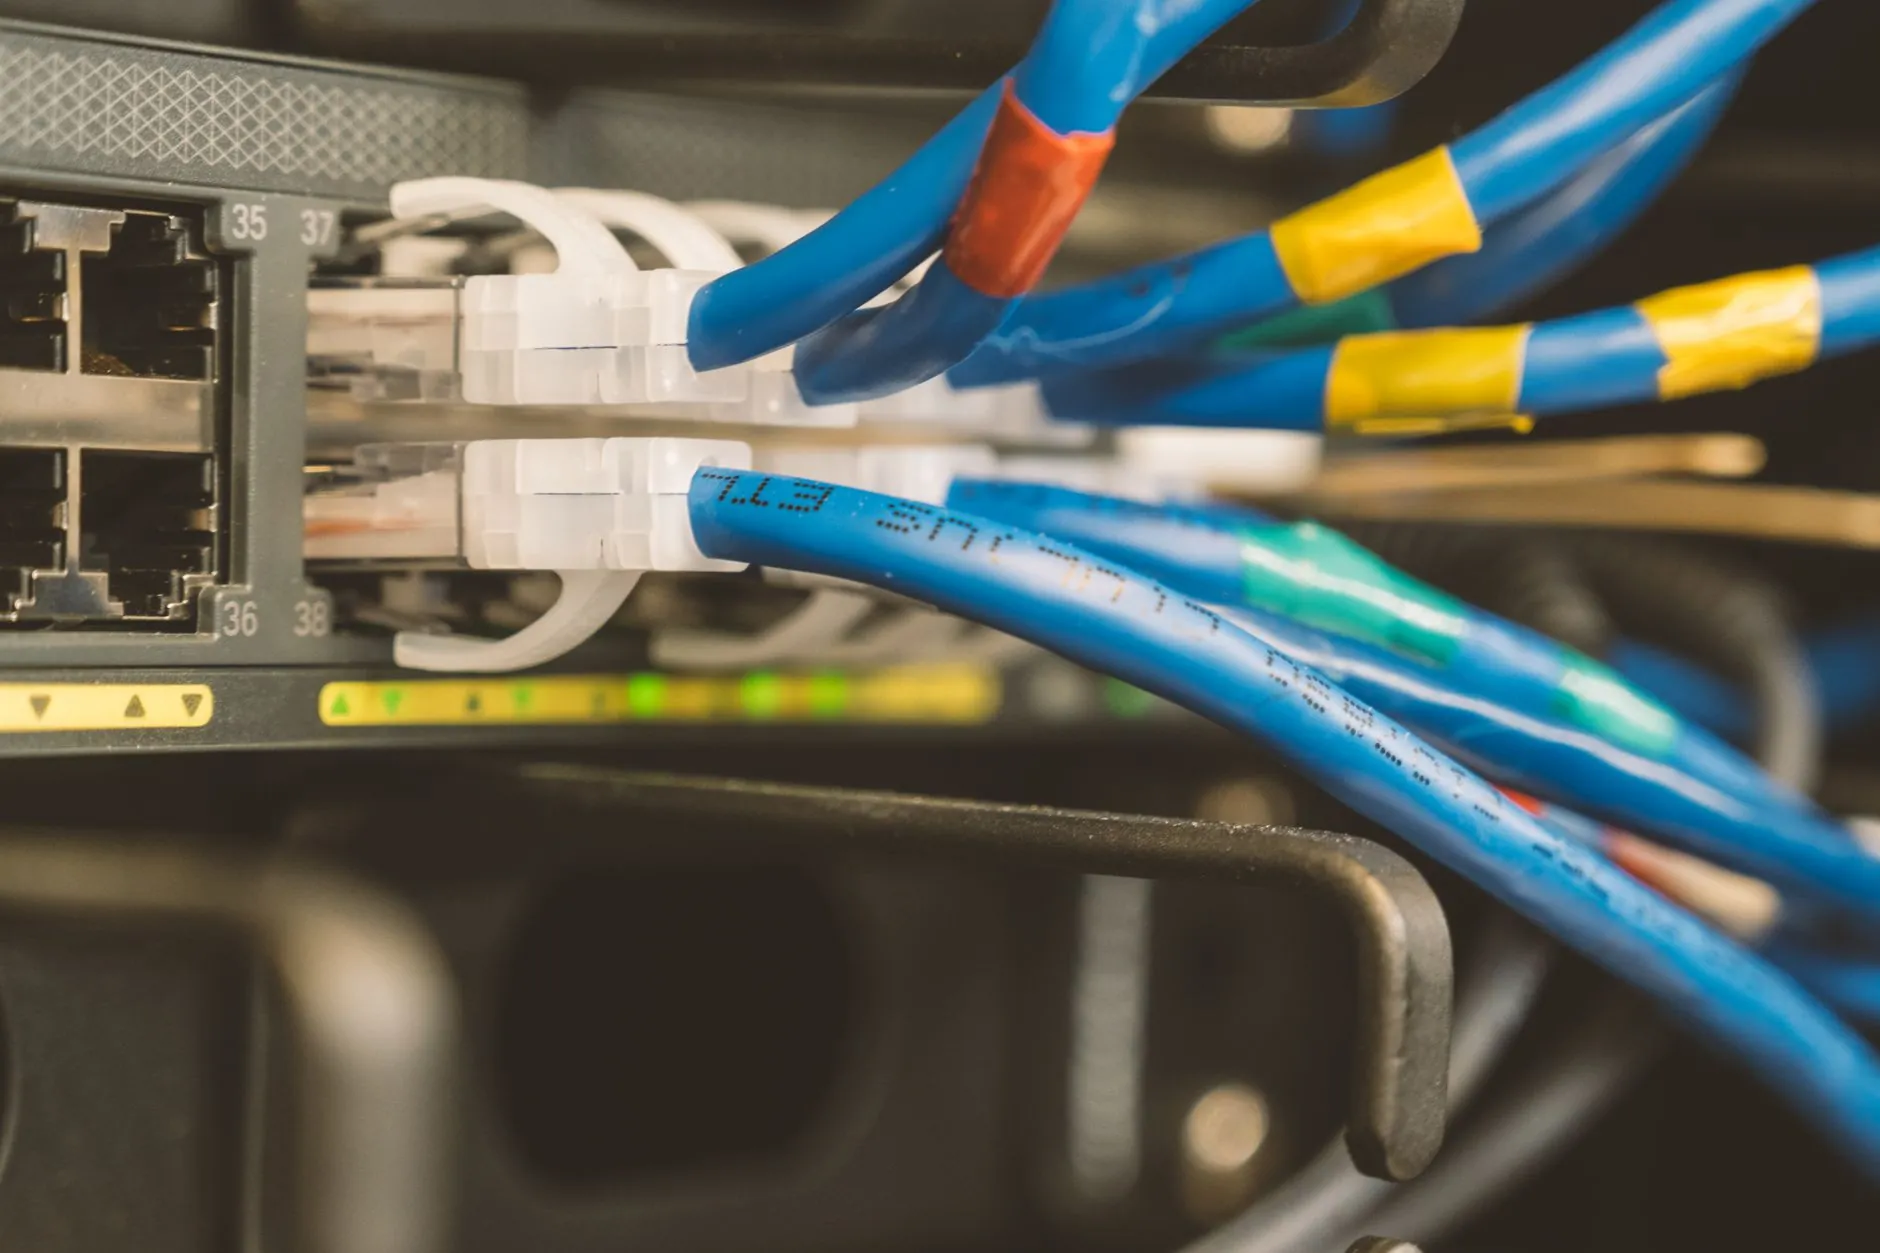
超六类(Cat6A)线缆的线径通常达到23AWG甚至22AWG,且内部带有十字骨架或中心填充条。这种结构虽然有效降低了外部串扰,但也带来了一个直接后果:线对位置更“固执”,不易被水晶头内部的金属片整齐刺破。如果你强行用普通RJ45水晶头去压,很容易出现线对错位、芯线未完全到达顶端的情况。
技术深挖:从线对开剥长度到端子接触面积
超六类水晶头的设计关键在于**分线导槽**和**加厚镀金针脚**。合格的超六类水晶头,其导槽会强制将双绞线解开长度控制在**8-12毫米**以内,而普通五类头往往允许更长的解绞距离。别小看这几十毫米的差异——在500MHz以上的高频传输中,每多解开1毫米双绞线,NEXT(近端串扰)数值会劣化约0.5dB。若你使用的是带屏蔽层的F/UTP或S/FTP网线,还要特别注意水晶头尾部的**屏蔽夹**必须与线缆的屏蔽层可靠接触,否则接地形同虚设。
另一个常见误区在配线架端。很多人认为配线架就是个“大号水晶头”,其实不然。模块化配线架(如凯夫拉或打线式)对线对绞距的要求更严格,且**理线架的作用不是把线绑紧,而是固定线缆弯曲半径**。超六类线缆的最小弯曲半径通常为线径的8倍,即约40毫米。如果你在理线架上把线折成90度直角,即便水晶头压得完美,链路测试依旧会报“Return Loss Fail”。
对比分析:现场端接与工厂跳线的差距
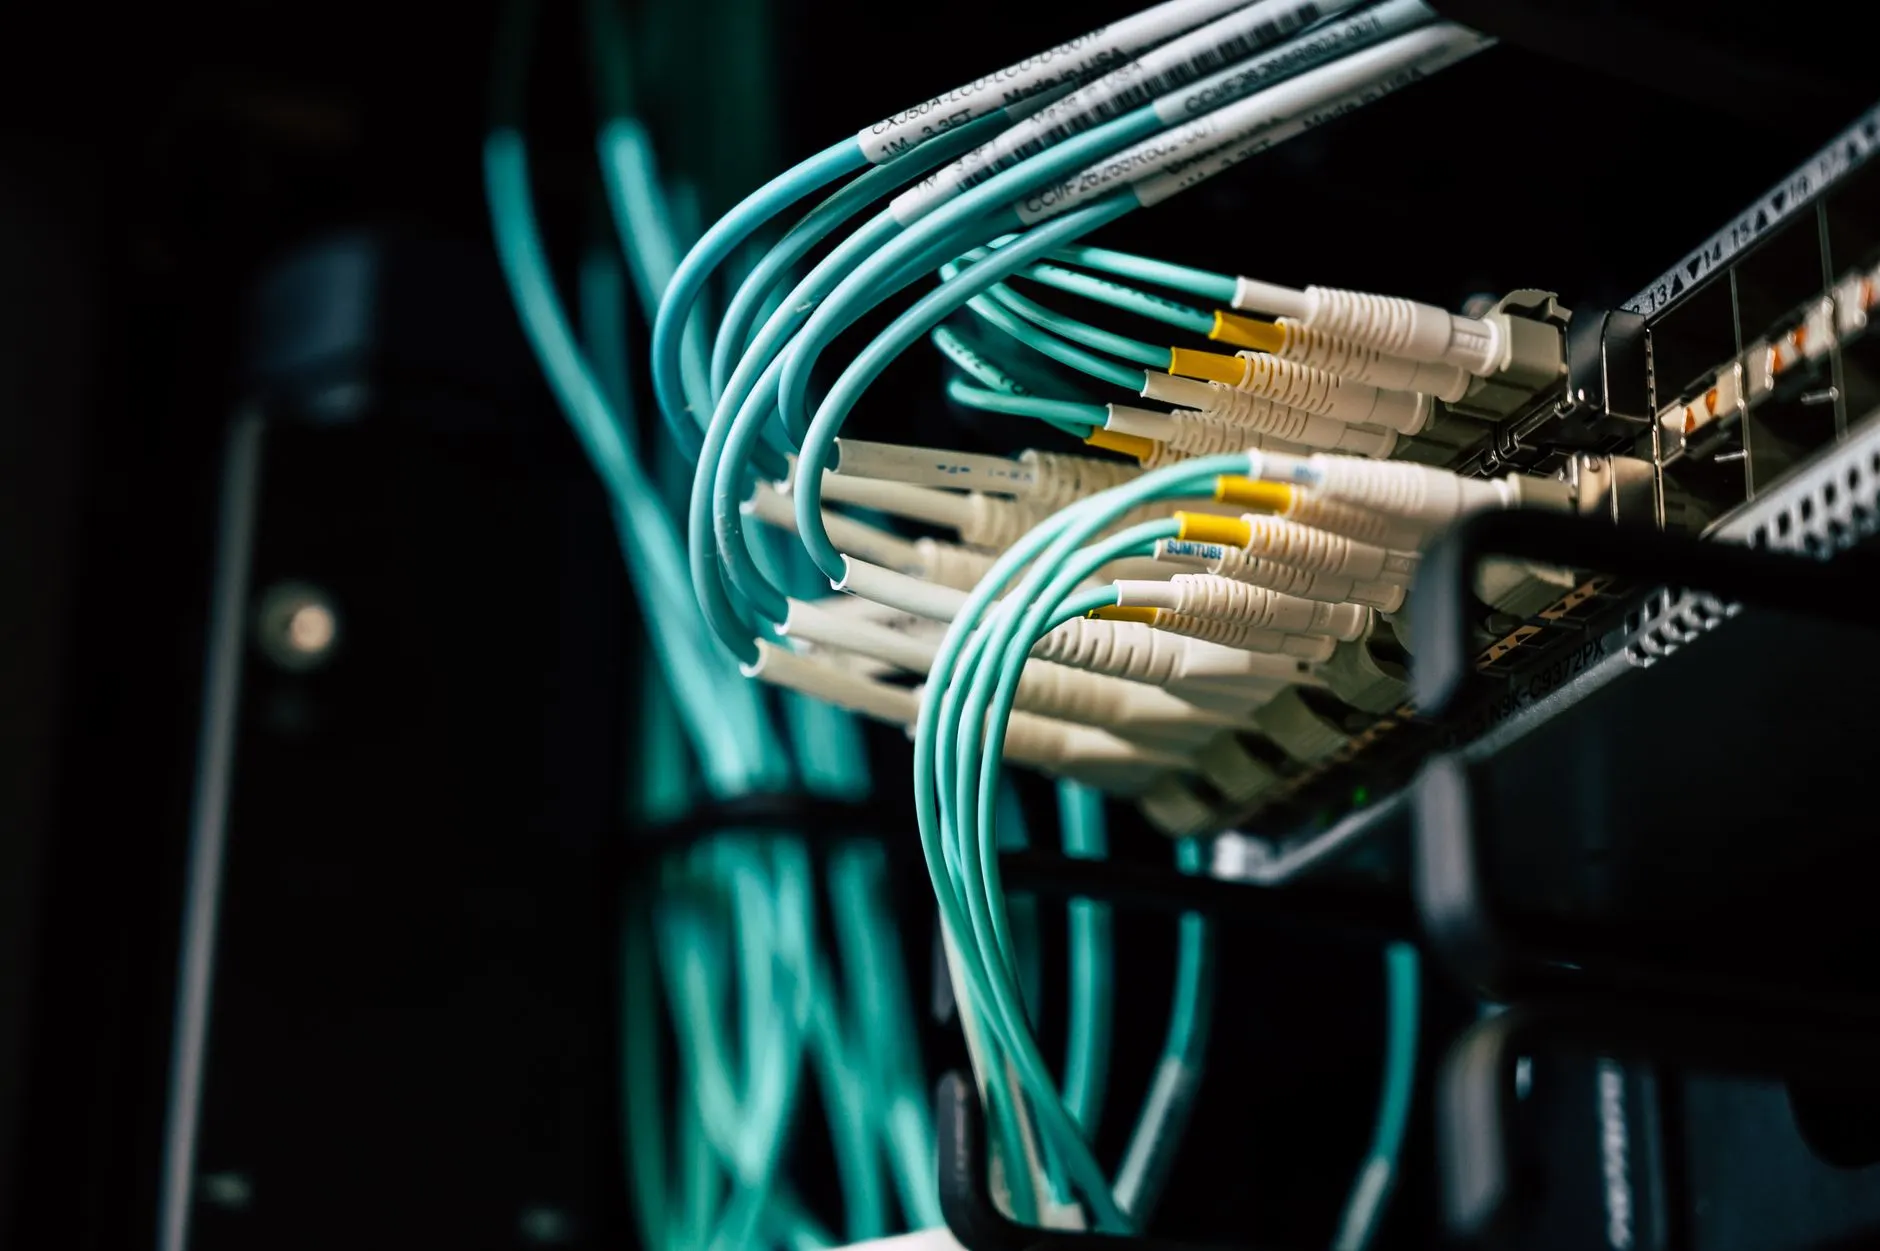
我们可以做一个直观对比:工厂生产的超六类跳线,其水晶头与线缆的结合处有**一体注塑尾套**,且生产设备能精确控制每对线的开剥长度一致。而现场手工压接,即便你用了最好的超六类水晶头,也会因人为用力不均导致接触电阻差异。实测数据显示,手工压接的合格率(通过Cat6A永久链路测试)通常只有**70%-85%**,而工厂端接的成品跳线合格率接近99%。这并不意味着现场端接不可行,而是提醒你:面板和模块的选型同样关键。建议采用免打线模块,其内部有独立的PCB走线补偿,能有效抵消手工端接带来的相位偏移。
- 网线选择:务必确认线规(AWG)与水晶头规格匹配,23AWG线缆不能配24AWG专用头。
- 水晶头压接:使用棘轮压线钳,且钳口压力需达到50-60N,压接后目测金针应完全刺破绝缘皮。
- 配线架端接:理线架每格只能放一根线,不可堆叠,且预留的冗余线长不宜超过0.5米。
最后说一个常被忽略的细节——**面板与模块的搭配**。很多面板的防尘弹簧门会压迫线缆出口,导致弯曲半径不足。在安装超六类模块时,建议拆除弹簧门或选用带弧形导流槽的面板。另外,水晶头尾部最好加装**应力释放套**,否则长期使用中,网线自身的重力会慢慢拉扯芯线,导致接触不良。这属于物理层的老化问题,测试仪测不出来,但网络延迟会逐渐变大。
总而言之(此词删去),把超六类系统做好,核心在于“敬畏每1毫米的绞距”。从水晶头到配线架,从理线架到面板,每个环节都是在与高频物理特性博弈。与其反复返工,不如在开工前确认所有物料属于同一性能等级,并严格执行开剥长度标准。如果你正在规划一个追求稳定性的项目,不妨多花点时间在端接工艺上——这比换更贵的网线划算得多。