网线水晶头压接工艺对链路衰减指标的影响分析
在综合布线系统中,链路衰减是衡量信号传输质量的核心指标之一。很多工程验收时才发现衰减余量不足,排查半天,问题往往出在最不起眼的环节——水晶头的压接工艺上。海口闾巷网络科技有限公司在多个弱电项目实测中发现,同一箱网线、同一台Fluke测试仪,仅压接手法不同,永久链路衰减值就能相差1.5dB以上。
压接工艺如何影响衰减指标
链路衰减由导体电阻、绝缘介质损耗和连接器阻抗不匹配共同决定。水晶头压接时,如果刀片刺入线芯过浅,接触电阻增大,信号在连接点产生额外衰减;刺入过深则会破坏铜导体结构,造成局部阻抗突变,引发反射损耗。更隐蔽的问题是解绞长度——TIA-568标准要求CAT6线缆在端接处解绞不超过13mm,但实际操作中为了理线方便,很多人剥开外皮后把四对线全部拆开再排序,解绞长度轻松超过25mm,近端串扰和衰减同时恶化。
另一个常被忽视的细节是配线架端的打线质量。配线架与水晶头分属链路两端,任何一端工艺不达标,整条链路的衰减余量都会被拉低。我们曾用DTX-1800对比测试:水晶头压接合格但配线架打线松散时,100米链路在250MHz频点的衰减值比两端均合格的情况高出约2.1dB。

可执行的压接操作要点
结合一线施工经验,以下步骤能有效控制衰减指标:
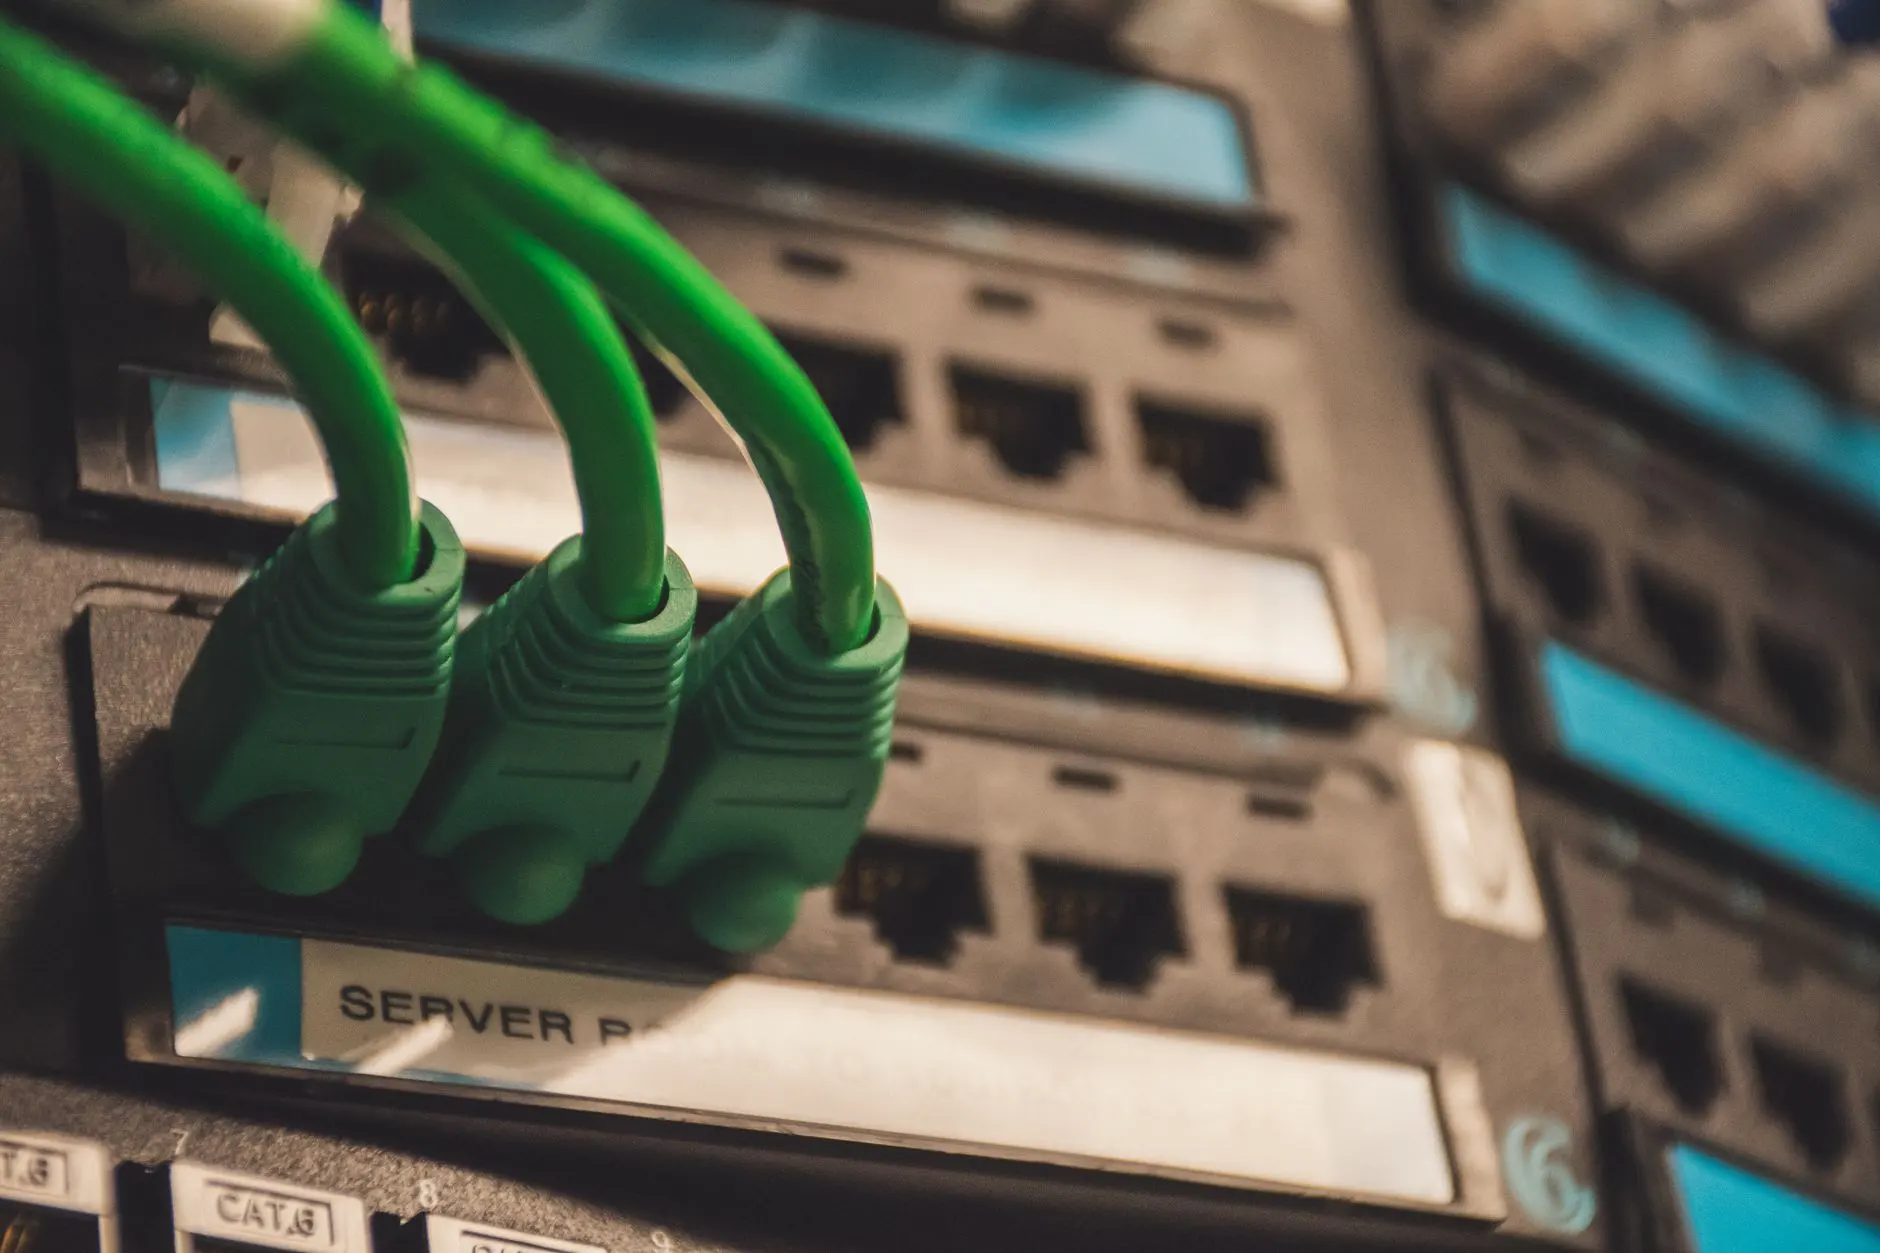
- 剥皮长度控制在20mm以内,外皮应压入水晶头尾部卡扣,提供应力释放,避免线缆晃动导致接触不良。
- 解绞长度严格≤13mm,排线时尽量保持线对绞距,不要为了好看把线捋得笔直。
- 压线钳选择棘轮式,确保刀片一次性均匀刺入,避免手动钳力度不均造成个别线芯接触不良。
- 压接后做通断和衰减抽测,不要只测线序。用Fluke或同类测试仪读取衰减余量,低于3dB的链路建议重做。
在机柜端,理线架的合理使用同样关键。水平线缆进入机柜后,如果没有理线架固定,线缆自重会长期拉扯水晶头,导致刀片与线芯的接触压力衰减。建议在配线架下方1U位置安装理线架,用扎带轻固定,保持自然弯曲半径不小于线缆外径的4倍。墙面面板端则要注意模块压接方向,避免线缆在面板盒内被过度弯折。
实测数据对比
以下是我们对同一批次CAT6网线、同一型号水晶头做的对比测试(100米永久链路,250MHz):
- 标准压接(解绞10mm,棘轮钳,配线架打线到位):衰减值18.6dB,余量6.2dB
- 解绞25mm,其余相同:衰减值20.3dB,余量4.5dB
- 解绞25mm+手动钳压接+配线架打线松散:衰减值22.8dB,余量2.0dB
数据很直观——压接工艺的差异足以吃掉一半以上的衰减余量。对于万兆以太网(250MHz以上频段)或PoE++供电场景,这点余量往往是链路能否稳定运行的分水岭。
把水晶头压接当成一个需要管控的工艺节点,而不是随手一压的收尾工序,链路衰减指标自然会回到设计预期。海口闾巷网络科技有限公司建议在施工规范中明确解绞长度、压接工具型号和抽测比例,从细节处守住整条链路的传输性能。