网线水晶头压接工艺对链路性能的影响及选型建议
在综合布线系统中,链路性能的瓶颈往往不在昂贵的交换机或高规格的网线本身,而在于最不起眼的末端——水晶头的压接质量。一条Cat6网线即使导体纯度达标、绞距精准,若水晶头端接工艺失控,整条链路的回波损耗和近端串扰仍可能劣化30%以上,导致千兆甚至万兆传输频繁丢包。海口闾巷网络科技有限公司结合多年工程实践,从工艺原理出发,梳理压接环节对链路性能的实际影响。
压接工艺中的三个隐性杀手
1. 解绞长度超标。剥开网线外皮后,线对必须保持绞合状态直到插入水晶头导线槽的瞬间。行业规范要求Cat6非屏蔽线的解绞长度不超过13mm,屏蔽线则更严。一旦解绞过长,线对间的电磁耦合失去平衡,近端串扰(NEXT)指标急剧恶化。许多现场施工人员为了理线方便,习惯将四对线完全散开再排序,这是链路性能不达标的头号诱因。
2. 压接高度不一致。水晶头的金属触点压入线芯时,理想状态是刺破绝缘层并与铜导体形成气密性接触。手动压线钳若未定期校准,各触点压接深度偏差超过0.1mm,就会导致部分触点接触电阻偏大。在PoE供电场景下,这种微小偏差会引发局部温升,长期运行后氧化加剧,链路误码率呈指数级上升。
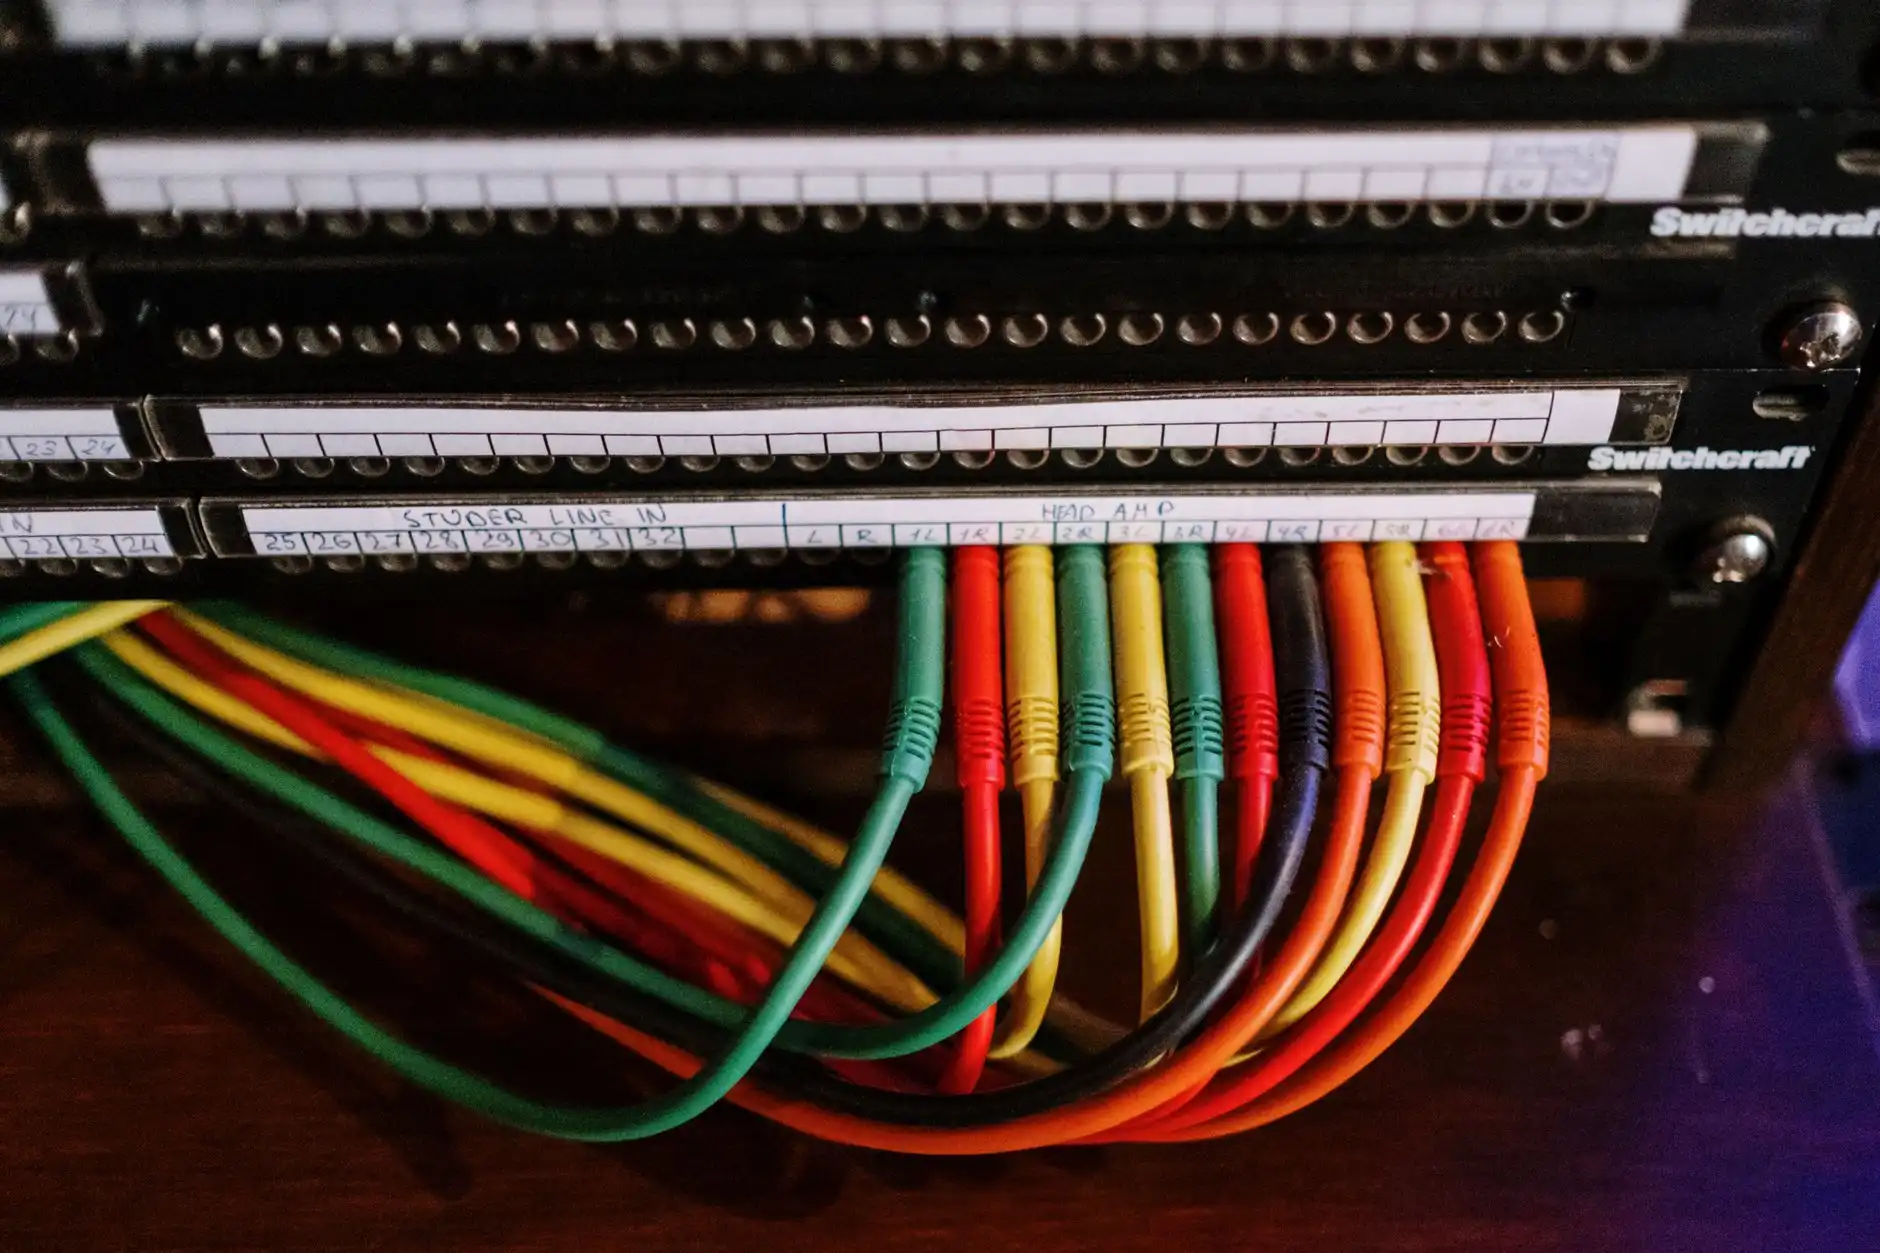
3. 外皮未压入固定槽。水晶头尾部有一个应力释放卡扣,必须将网线外皮压入其中。若外皮剥离过多,仅靠四对线芯承受拉力,任何轻微拖拽都会改变线对位置,进而破坏已调校好的电气参数。这一细节在机柜内跳线密集区域尤为关键,配合理线架的合理走线,才能避免长期应力累积。
端到端链路中的协同匹配
水晶头压接并非孤立工序,它与链路中其他无源部件存在电气匹配关系。以配线架端为例,若配线架打线刀口的簧片张力与水晶头触点压力不匹配,整条信道的插入损耗曲线会在高频段出现异常拐点。我们曾用DTX-1800对同一批网线做对比测试:采用同一品牌水晶头,仅改变压接钳的校准状态,结果回波损耗在250MHz频点相差4.2dB,足以让一条Cat6链路降级为Cat5e性能。
面板端的端接同样不能忽视。用户面板背后的IDC端子若与水晶头压接工艺不统一,比如一端用T568A、另一端用T568B,虽然直通链路仍能导通,但线对绞距的相位关系被破坏,平衡性下降。建议从面板到配线架全程采用同一线序标准,并在每个节点做好标识。
选型与工艺控制建议
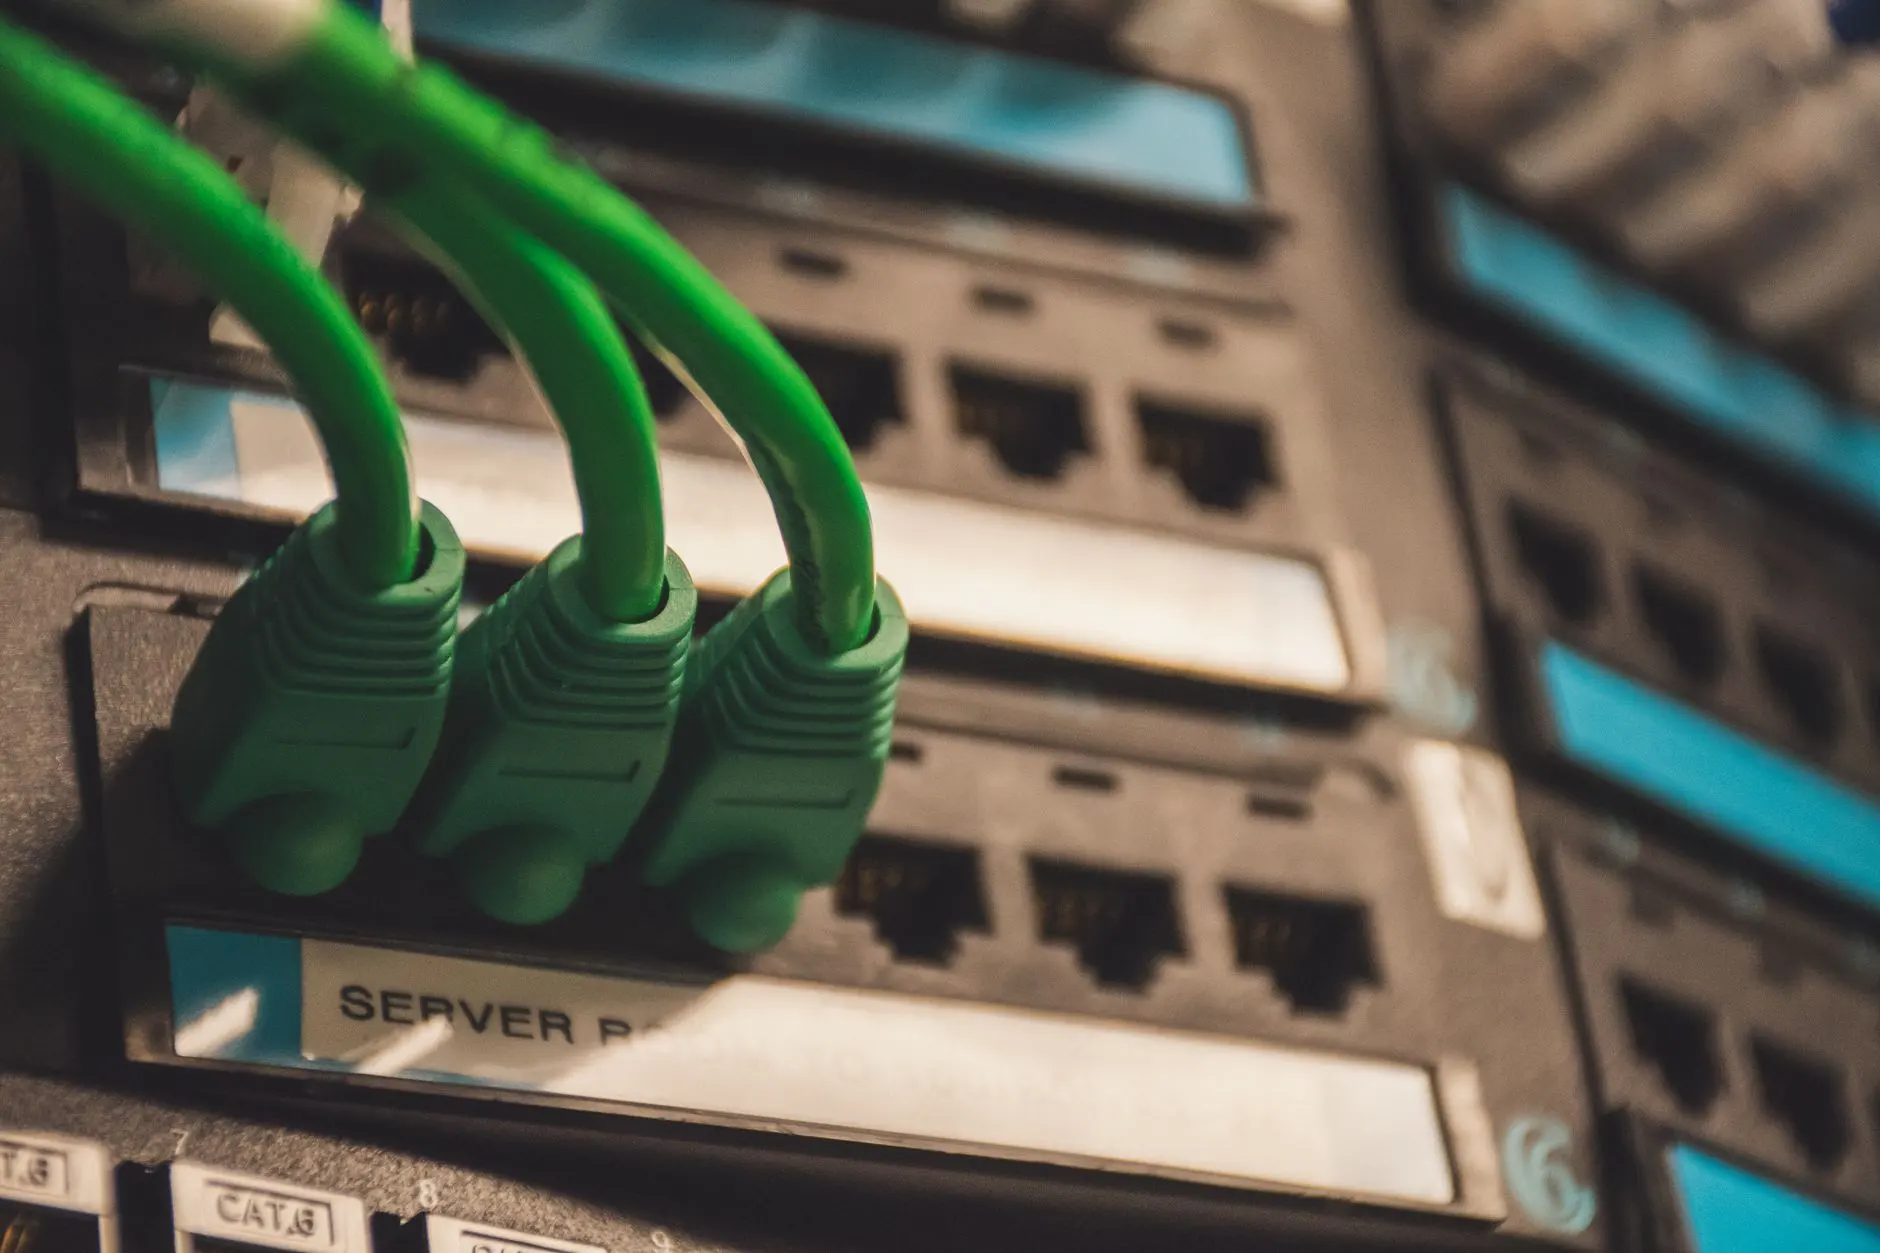
- 水晶头选型:Cat6及以上链路务必选用带分线件的一体式或两件式水晶头,分线件能有效控制解绞长度在6mm以内;屏蔽系统则需选用金属外壳且360°屏蔽层压接结构的产品。
- 压接工具:使用棘轮式压线钳,每压接500次后用卡尺抽检压接高度,偏差超过±0.05mm即送厂校准。
- 过程检验:每完成20条跳线,抽测1条做永久链路认证测试,重点看NEXT和回波损耗余量是否大于6dB。
- 理线配合:机柜内跳线经理线架分层固定,弯曲半径不小于线径4倍,避免压接点承受侧向拉力。
海口某园区数据中心曾反馈部分机柜偶发丢包,现场排查发现:施工方为赶工期,压接水晶头时解绞长度平均达到22mm,且未将外皮压入固定槽。重新按标准工艺返工后,全部链路一次性通过Cat6永久链路测试,误码率归零。这个案例说明,末端工艺的规范化投入,远比事后更换高价线缆更有效。
链路性能是设计、材料与工艺的乘积,任何一项归零,结果都是零。把水晶头压接当作一个可测量、可追溯的工序来管理,配合配线架、理线架、面板的系统化选型,才能让每一条网线真正跑满设计带宽。